全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-23 10:23:34 人气:406
镦粗直螺纹套筒为什么能做到"接头不断在丝头"?
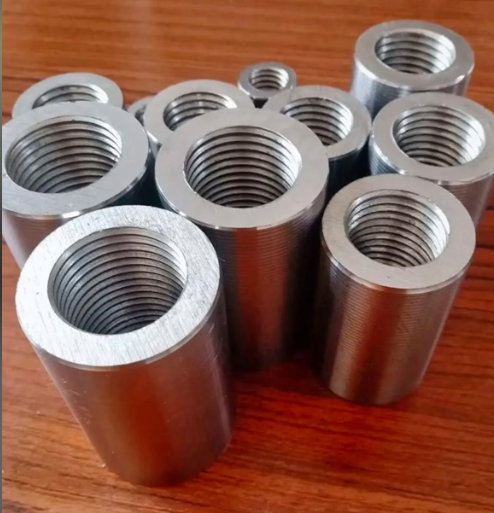
镦粗直螺纹套筒是搭配钢筋端部镦粗段使用的直螺纹套筒——先把钢筋端部冷镦加粗,再在加粗段上切削螺纹。由于螺纹小径不小于钢筋母材基圆直径,接头不削弱母材截面,拉伸破坏通常发生在钢筋母材而非丝头。按 JG/T 163-2013,其名称代号为 D。
一、它到底是什么:与"普通直螺纹套筒"的差别不在套筒,在钢筋端部
很多人以为镦粗直螺纹套筒是一种特殊套筒,其实差别主要在钢筋端部的加工方式。
按 JG/T 163-2013《钢筋机械连接用套筒》的术语定义,镦粗直螺纹套筒是"可与钢筋端部镦粗段螺纹连接的直螺纹套筒";与之并列的还有剥肋滚轧直螺纹套筒、直接滚轧直螺纹套筒。三者的套筒本体都是内孔带直螺纹的钢套管,区别只在于钢筋端部的丝头是怎么做出来的。
标准给出的名称代号里,镦粗直螺纹为 D,剥肋滚轧为 B,直接滚轧为 G。标记由名称代号、型式代号、钢筋强度级别代号、公称直径代号四部分组成——比如"DF4 25"表示镦粗直螺纹、正反丝型、适配 400 级钢筋、直径 25mm 的套筒。看懂钢印,是现场分辨工艺路线的步。
二、核心原理:先加后减,用富余截面对冲螺纹削弱
直螺纹连接要加工外螺纹,必然会在钢筋表面"切出"牙槽,牙槽底部(螺纹小径)就是截面的最薄弱处。
直接滚轧:不处理端部直接滚丝,钢筋纵肋、横肋的存在和直径公差会影响成型精度,螺纹精度波动较大;
剥肋滚轧:先把纵肋、横肋剥除一层再滚轧,精度好、应用最广,但剥除本身是"减法",螺纹底径小于钢筋公称直径,接头处存在一定截面削弱;
镦粗直螺纹:先用液压镦粗机把钢筋端部冷镦加粗,再在加粗段上切削螺纹,属于先加后减。加粗带来的富余截面,抵消了切削螺纹造成的削弱,最终螺纹小径不小于钢筋母材基圆直径。
这就是它最关键的一句话:接头处不削弱母材截面。再加上冷镦过程本身产生的冷作硬化,镦粗段强度还有所提高,因此接头受拉时破坏通常发生在钢筋母材,而不是丝头或套筒。
按 JGJ 107-2016,Ⅰ 级接头的极限抗拉强度不小于被连接钢筋抗拉强度标准值的 1.10 倍,或断于钢筋母材。镦粗直螺纹接头可以达到 Ⅰ 级,且由于截面有富余,其质量离散性相对更小——这一点在抗震、疲劳、重载等严苛工况下尤其有价值。
三、三种工艺路线对比
工艺 | 端部处理方式 | 截面变化 | 设备投入 | 适用定位 |
镦粗直螺纹(D) | 先冷镦加粗,再切削螺纹 | 不削弱,螺纹小径≥母材基圆 | 镦粗机+套丝机,两道工序 | 大直径钢筋、抗震关键部位 |
剥肋滚轧(B) | 剥除纵肋横肋后滚轧 | 螺纹底径小于公称直径,存在削弱 | 剥肋滚丝机,一道工序 | 常规房建部位,用量更大 |
直接滚轧(G) | 不处理直接滚丝 | 受肋与公差影响,精度波动大 | 设备最少 | 非关键受力部位 |
需要说明的是,接头等级评定的是"接头"而不是"套筒"。同一只套筒配不同的丝头加工工艺和操作水平,做出的接头等级可能不同。采购时只看到"直螺纹套筒"四个字就下单,容易在等级上踩坑。
四、它的局限:工艺优势换来的是更高的过程要求
镦粗不是"更先进"那么简单,它把难度转移到了加工环节:
一是镦偏风险。 冷镦时若钢筋端部不平整、夹持不正或设备调试不到位,会出现镦偏。镦偏的端部必须切掉重镦,不允许二次镦粗——这是工艺铁律,二次镦粗会带来脆断隐患。
二是镦粗头裂纹。 冷镦变形量大时,镦粗头可能出现横向裂纹。有裂纹的镦粗头同样要切除重做,不能带缺陷进入下道工序。
三是工序与设备成本。 需要镦粗机和套丝机两套设备、两道工序,设备投入和人工工时都高于剥肋滚轧,单件成本也更高。
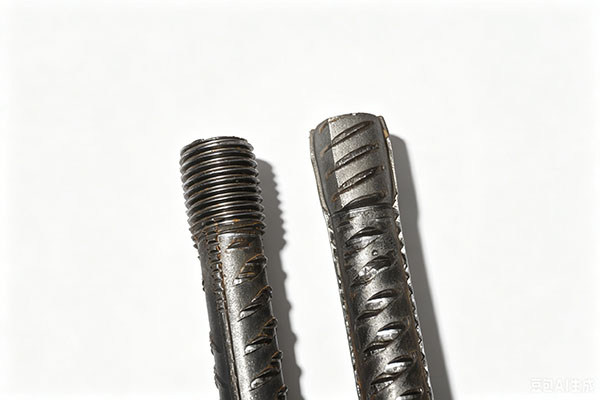
四是对钢筋延性的要求。 冷镦属于冷加工变形,对钢筋本身的延性有要求,材质异常的钢筋不宜强行镦粗。
因此,镦粗直螺纹套筒更适合用在"值得投入"的部位,而不是全面替代剥肋滚轧。
五、选厂家时,镦粗工艺反而更容易验出真本事
正因为镦粗多了设备和工序要求,它对钢筋套筒厂家的能力检验更直接:能不能同时提供镦粗机、套丝机与配套套筒,能不能给出镦粗压力和丝头加工参数,能不能派员做现场交底——这三项比任何宣传册都实在。
需要提醒的是,无论工艺多成熟,进场后仍要按批抽检、必要时送第三方复检。镦粗工艺的优势建立在过程受控的前提上,过程失控,优势也就不存在了。
常见问题问答
问:镦粗直螺纹套筒和标准直螺纹套筒能混用吗?答:不能。两者的丝头加工方式不同,镦粗套筒是配合镦粗段螺纹设计的,与剥肋滚轧丝头的螺纹参数、尺寸匹配关系不同。同一工程应统一工艺路线,混用会导致啮合不良。
问:镦粗直螺纹接头一定能达到 Ⅰ 级吗?答:工艺上可以达到,但不是自动达到。接头等级取决于套筒质量、丝头加工精度、镦粗质量和拧紧扭矩是否受控。应以有效期内的型式检验报告为准,并按 JGJ 107-2016 做工艺检验和现场抽检。
问:镦偏了能把钢筋再镦一次吗?答:不能。镦偏的端部必须切除后重新镦粗,严禁对已镦粗部位二次镦粗。二次镦粗会造成金属过度冷作硬化,存在脆断风险,是现场必须守住的红线。
关键词: 钢筋套筒厂家、钢筋直螺纹套筒厂家、钢筋套筒供应商、镦粗直螺纹套筒、镦粗直螺纹原理、JG/T 163-2013、Ⅰ级接头、钢筋机械连接
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
相关产品
相关文章
订购热线