全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-23 10:23:27 人气:403
丝头加工到扭矩校验:正反丝钢筋套筒现场施工的完整工艺链
地下连续墙钢筋笼分节吊装是典型的施工场景:节入槽固定后,第二节需要对位连接,此时上节钢筋可以微调,下节已完全没有旋转余地,槽口作业面又窄,焊接和绑扎搭接都难以施展。
这类"钢筋转不动"的工况,正是正反丝套筒的存在理由。它属于直螺纹套筒家族中的正反丝型(型式代号 F),一端右旋、一端左旋,旋转套筒本体即可让两端钢筋同步向中部靠拢并顶紧,钢筋本身不转动。
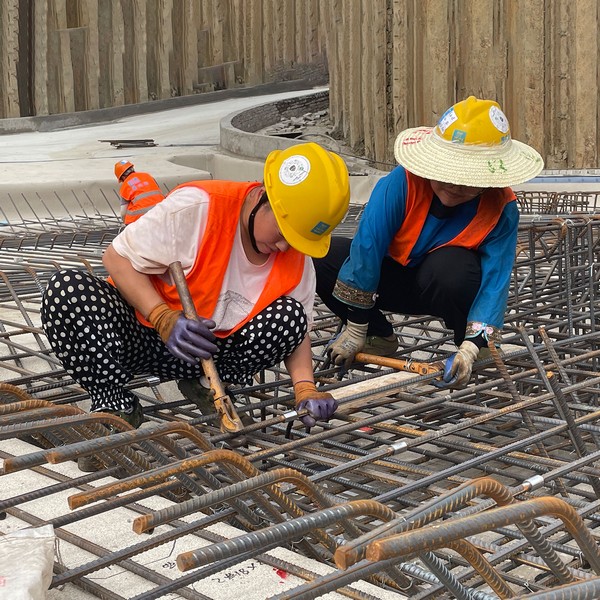
原理一句话能说清,但决定接头质量的是后面那条工艺链:丝头加工、进场核验、旋入对中、扭矩拧紧、验收抽检。任何一环松了,接头可能只是"看起来装上了"。
步:丝头加工,精度决定上限
正反丝接头的丝头比标准型多一道管理要求——两端要分别加工正丝头和反丝头,且必须与套筒对应端的旋向、螺距、牙型一致。
下料与滚丝:端头用砂轮切割机切平,端面与轴线垂直,严禁用气割,否则产生马蹄形或翘曲,直接影响螺纹精度。滚丝采用剥肋滚轧工艺,使用水溶性切削润滑液。
检验与防护:首件及抽检件用螺纹环规检验——通规应能顺利旋入丝头全长,止规旋入深度不超过 3 个螺距(3P),螺纹饱满度不低于 85%;自检合格后按规格抽检,不合格则全数检查。加工完毕立即戴塑料保护帽。
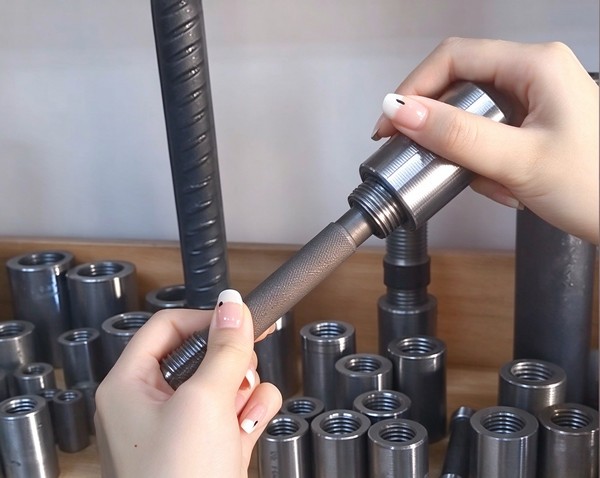
有一点要强调:丝头精度不足时,再好的套筒也拧不出合格接头,现场不少"套筒质量问题"的返工,追根溯源其实是丝头问题。
第二步:材料进场核验,正反丝多看两眼
连接工程开始前,应核对钢筋套筒供应商的资质文件,包括有效期内的型式检验报告、质量管理体系认证、材质合格证;到货后按批抽检螺纹中径尺寸、壁厚和表面光洁度,符合 JG/T 163-2013《钢筋机械连接用套筒》要求方可使用。
正反丝套筒额外增加两项确认:端头旋向确认——哪一端正丝、哪一端反丝,标识方式是什么(钢印、端面标记或颜色标识);配对标识检查——正反丝端与丝头须一一对应,包装区分清晰,防止混装。此外表面不得有肉眼可见裂纹,内螺纹不得有严重锈蚀,外圆及内孔应有倒角,裂纹属直接淘汰项。
从源头降低这类风险,配套厂家的选择很关键。对现场而言,其意义在于套筒与配套加工设备出自同一工艺体系,丝头加工参数与套筒规格的匹配度更高。
第三步:现场连接六步法
清丝:取下保护帽,用钢丝刷清除浮锈、浮尘,不得使用除锈剂或油类物质,以免影响螺纹咬合。
辨向:正丝端对准正丝钢筋,反丝端对准反丝钢筋。快速辨别用手握法——右手握套筒,螺纹螺旋升角朝向大拇指方向的是正丝,相反为反丝。
对位:两根钢筋分别对准套筒两端口,轴线基本重合,避免偏斜强行旋入。
预旋:先将套筒向正丝端旋入约 2~3 扣,再将反丝端钢筋对位,随后反向旋转套筒退回 1~2 扣。这个"先正后反"的手法能让两端都获得合理的初始旋入长度。
对中:旋入约一半深度时暂停,查看两端外露的未旋入螺纹数量。到位后两端钢筋应在套筒正中对接,外露螺纹数相同;一端明显偏快就退回重新对正。
终拧:确认两端旋入长度对称后,用标定合格的力矩扳手拧紧,使两端丝头在套筒中心紧密顶实。
第四步:拧紧扭矩,最容易被省掉的一环
拧紧扭矩直接决定接头的刚度和抗滑移性能。按钢筋直径分档,22~25mm 一般不低于 260N·m,28~32mm 不低于 320N·m,36~40mm 不低于 360N·m,实际以设计要求和产品说明书为准。力矩扳手精度建议控制在 ±5% 并定期校准,施工中按比例随机抽检,每个班组每日不少于一次。扭力不足导致接头松动,是现场最典型的隐性缺陷——外观上完全看不出来。
第五步:质量通病与对策
通病 | 典型表现 | 成因 | 对策 |
装反旋向 | 越旋越松或根本旋不进 | 旋向辨认错误、标识缺失 | 进场即确认标识,安装前手握法复核 |
中缝偏移 | 一端外露多、另一端几乎看不见 | 初始旋入长度不对称 | "先正后反"预旋,中途核对两端外露扣数 |
虚接松动 | 外观到位,拉力试验不合格 | 未用扳手或扭矩不足 | 强制扭矩扳手终拧,按比例抽检记录 |
丝头啃伤 | 旋入卡滞、螺纹损伤 | 强行对位、轴线偏斜、未戴保护帽 | 对位后再旋入,全程佩戴保护帽 |
螺纹锈蚀 | 存放后旋不动 | 露天堆放未防护、防锈油失效 | 干燥防雨存放、底部垫高,定期补涂 |
外露丝扣同样是直观指标。常规接头以两端外露数量相等、单侧不超过 2P 为准;只有明确用于调整钢筋长度的加长型接头,外露总量才可适当放宽,此时两端旋入量仍须均衡,总外露量一般控制在 4P 以内,并应做好标记以便检查进入套筒的丝头长度。
第六步:验收依据与判定
按 JGJ 107-2016《钢筋机械连接技术规程》做抗拉强度试验:Ⅰ 级接头极限抗拉强度不小于被连接钢筋抗拉强度标准值的 1.10 倍,或断于钢筋母材,并满足残余变形、更大力下总伸长率及反复拉压性能要求。
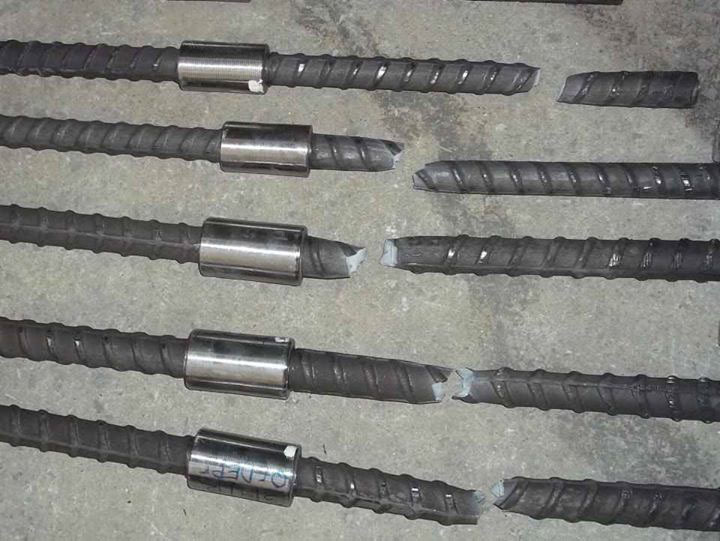
现场外观检查看两点:两端外露螺纹是否对称、数量是否相等;拧紧标记线有无位移。不少项目在终拧后涂红漆标记检查线,后期巡检通过标记位移判断是否松动,成本极低但很实用。
常见问题问答
问:正反丝套筒能用管钳拧紧吗?答:预旋阶段可以,但终拧必须使用标定合格的力矩扳手。管钳无法量化扭矩,容易出现"看着紧了、实际不够"的虚接,这是正反丝接头验收不合格最常见的原因之一。
问:两端外露丝扣数不一致,要拆了重拧吗?答:要。外露不一致说明对接中缝不在套筒中心,一端旋入过深另一端必然不足,啮合长度不够会削弱传力性能。应退回套筒重新对正,按"先正后反"重新预旋。
问:钢筋端部有轻微浮锈需要处理吗?答:需要,钢丝刷清理即可,但不要用除锈剂或油类。不清理影响螺纹啮合度,用油类处理则会降低摩擦咬合效果,反而更不利。
问:正反丝接头能用在抗震设防要求的框架梁端、柱端箍筋加密区吗?答:按 JGJ 107-2016,Ⅰ 级接头可在结构中除抗震设防要求下框架梁端、柱端箍筋加密区以外的任何部位使用,接头面积百分率不受限制。涉及加密区时按设计要求和专项技术方案执行,不能凭经验决定。
关键词: 钢筋套筒厂家、钢筋直螺纹套筒厂家、钢筋套筒供应商、正反丝套筒施工、丝头加工、拧紧扭矩、JGJ 107-2016、钢筋机械连接工艺
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
相关产品
相关文章
订购热线