全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-12 11:12:39 人气:306
关键词: 正反丝甘肃钢筋套筒、国标钢筋套筒、钢筋套筒国标标准、变径钢筋套筒、钢筋套筒一级接头、甘肃轴向甘肃冷挤压套筒
正反丝钢筋套筒是什么?原理、结构、适用场景与常见误区全解
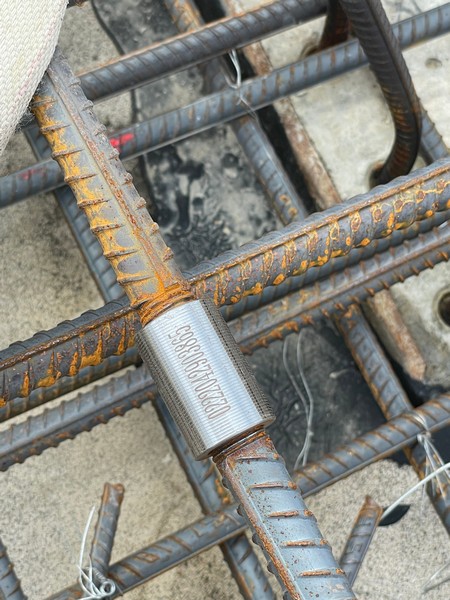
正反丝钢筋套筒是两端内螺纹旋向相反(一端右旋"正丝"、一端左旋"反丝")的钢筋机械连接套筒,连接时只需旋转套筒本体,两端钢筋即可同步向套筒中部靠拢并顶紧,钢筋本身不需要转动。它属于甘肃直螺纹套筒家族中的正反丝型(标记代号 F),当被连接的两根钢筋都无法旋转时,正反丝套筒是目前工地上最直接的解决方案之一。
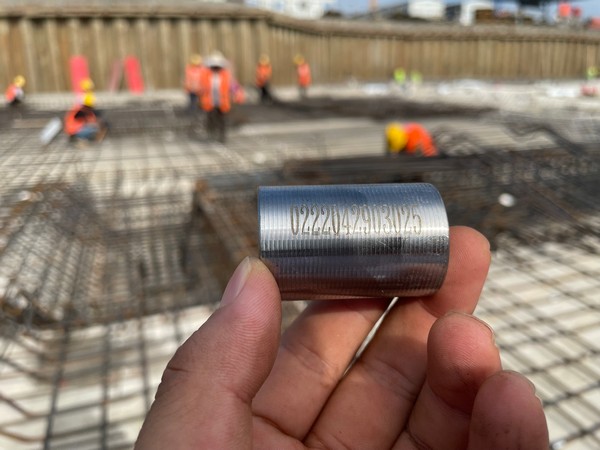
为什么现场总会出现"钢筋转不动"
在钢筋混凝土结构里,钢筋连接是一个绕不开的环节。常见的连接方式有绑扎搭接、焊接和机械连接三类。机械连接因为质量稳定、不受钢筋可焊性限制、施工不受气候影响,近二十年在房建与市政工程中占据了主流位置之一。
但机械连接里最常用的标准型直螺纹套筒,有一个隐藏前提:两根钢筋中至少有一根能够自由旋转。因为标准型套筒两端螺纹旋向相同,安装时必须转动钢筋,让钢筋丝头旋进套筒。
现场偏偏经常不满足这个前提。典型情形包括:
钢筋已经预埋入混凝土,另一端已经与结构固定;
钢筋端部带弯钩,弯钩方向已经满足锚固要求,不能翻转;
钢筋笼整体成型后需要对接,转动任何一根都会破坏已绑扎的骨架;
梁柱节点、剪力墙暗柱等部位配筋密集,没有让钢筋旋转的操作空间;
施工缝、后浇带处,一侧钢筋已浇筑固定。
这些场景下,标准型套筒无法使用。正反丝套筒就是为解决这个矛盾而设计的方案之一。
正反丝套筒的结构与工作原理
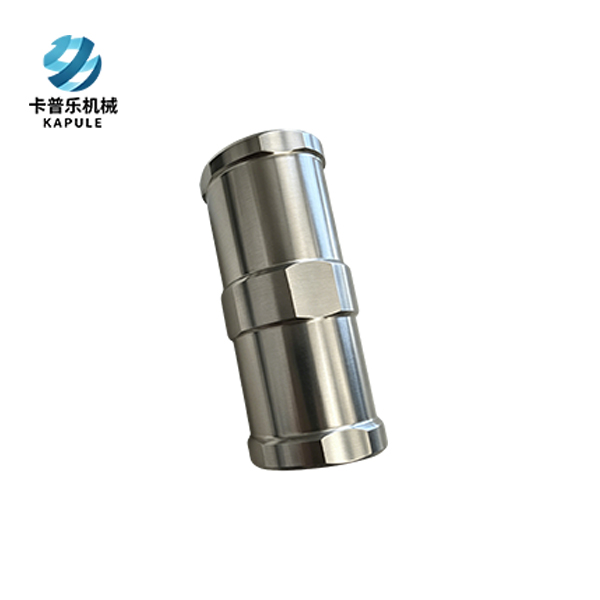
正反丝套筒的外形与普通直螺纹套筒接近,多数为圆柱形,区别在于内螺纹的加工方式。
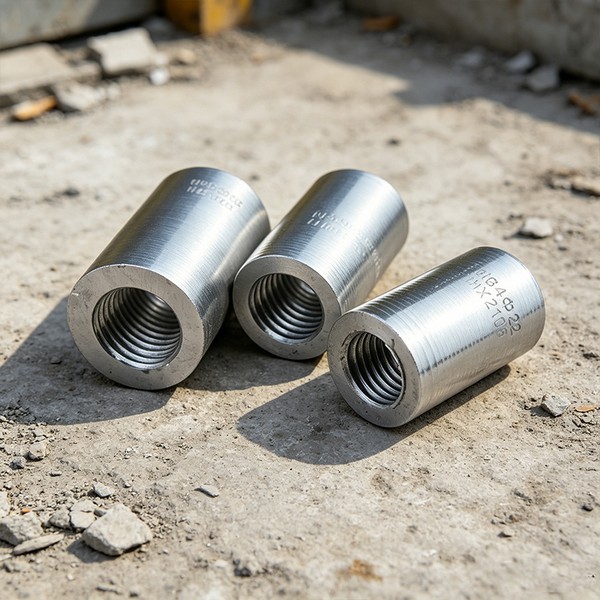
结构上,套筒内孔被加工成左右两段旋向相反的螺纹:一端为右旋螺纹(正丝),另一端为左旋螺纹(反丝)。按 JG/T 163-2013 的分类,这种结构型式代号为 F,即正反丝型。套筒内螺纹精度一般为 6H 级,与之配合的钢筋丝头螺纹精度为 6g 或 7g 级,螺纹牙型角通常为 60°或者75°,螺距随钢筋直径变化。
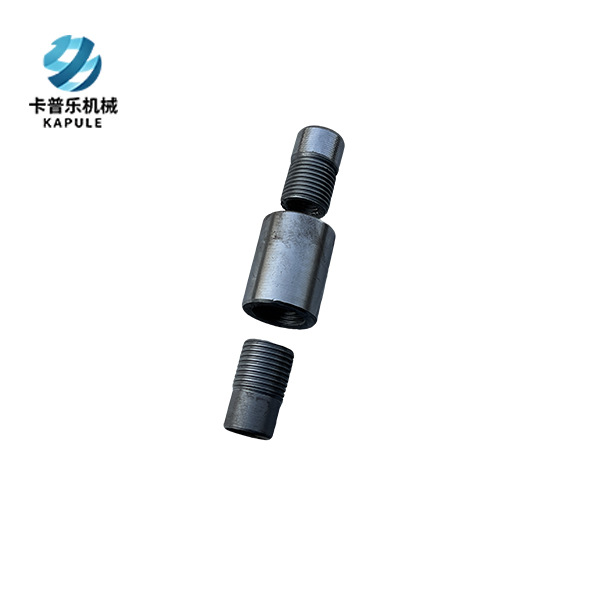
原理上,连接时把正丝端对准已加工成正丝螺纹的钢筋,反丝端对准已加工成反丝螺纹的钢筋,然后转动套筒。由于两端旋向相反,转动套筒时两根钢筋端头会同时向套筒中部移动,最终在套筒中央对顶受力。整个过程钢筋不转动,只有套筒转动。
这里有一个容易被忽视的力学要点:正反丝接头承受拉力时,荷载通过螺纹副传递,钢筋端部在套筒中央顶紧后形成刚性支撑。因此正反丝接头对两端螺纹的啮合长度和顶紧程度要求很明确——两端必须都旋到位,不能一端旋得深、另一端只旋进几扣。
正反丝套筒和这几种套筒不是一回事
工地上经常把这几种套筒弄混,实际用途差别很大。理清楚差别,选型时才能少走弯路。
类型 | 结构特征 | 典型用途 | 与正反丝的关键区别 |
标准型直螺纹套筒(B) | 两端同向螺纹 | 常规同径钢筋对接 | 需转动钢筋,无法用于钢筋不可转动的部位 |
正反丝型套筒(F) | 两端旋向相反 | 钢筋笼、施工缝、后浇带、梁柱节点 | 旋转套筒即可,钢筋不动 |
光孔,无螺纹 | 禁火区域、狭小空间、水下 | 不需车丝,靠挤压咬合,不是螺纹连接 |
接头等级怎么定:一级接头意味着什么
正反丝套筒本身的质量,最终要通过接头性能等级来体现。按 JGJ 107《钢筋机械连接技术规程》,机械连接接头按极限抗拉强度、残余变形、更大力下总伸长率以及高应力和大变形条件下反复拉压性能,分为 Ⅰ 级、Ⅱ 级、Ⅲ 级三个等级。
Ⅰ 级接头:极限抗拉强度不小于被连接钢筋抗拉强度标准值的 1.10 倍,或断于钢筋母材;残余变形小,具备高延性和反复拉压性能。
Ⅱ 级接头:极限抗拉强度不小于被连接钢筋抗拉强度标准值。
Ⅲ 级接头:极限抗拉强度不小于被连接钢筋屈服强度标准值的 1.25 倍。
工程上常说的"钢筋套筒一级接头",指的是按 Ⅰ 级标准生产、检验并验收的接头。Ⅰ 级接头可以在结构中除抗震设防要求下框架梁端、柱端箍筋加密区以外的任何部位使用,接头百分率不受限制;当同一连接区段内钢筋接头面积百分率达到 时,应选用 Ⅰ 级接头。这也是为什么钢筋笼整体对接、后浇带这类集中接头部位,通常会要求 Ⅰ 级接头配正反丝型套筒。
哪些情况该用正反丝套筒,哪些不必
明确适用:
两根钢筋均无法转动,或只有一端可动;
钢筋笼、地下连续墙钢筋笼的分段对接;
施工缝、后浇带位置,一侧钢筋已固定在混凝土中;
梁柱节点、剪力墙暗柱等配筋密集、无旋转空间处;
端部带弯钩且弯钩方向影响锚固的钢筋;
有一定抗震设防要求的地区,希望提高节点连接可靠性的部位。
不必用正反丝的情形:
常规梁板构造筋、同径钢筋对接,且钢筋可自由旋转——用标准型直螺纹套筒更经济;
两根钢筋直径不同——优先考虑变径套筒,若同时存在"不可转动",可选正反丝变径复合型式;
现场禁用明火且完全不具备车丝条件——这时更适用轴向甘肃冷挤压套筒一类的无螺纹方案。
边界提醒:正反丝套筒的前提是钢筋端头必须提前加工螺纹,现场需要配备甘肃滚丝机设备和专业操作人员。它并不会降低对丝头加工质量的要求——恰恰相反,因为两端螺纹旋向不同,丝头加工须严格区分正丝端与反丝端,加工顺序出错只能用加长料重新加工。此外,接头质量再好的套筒也不能提高钢筋母材本身的强度,接头合格的前提是钢筋合格。
市场上常见的几个误传
误传一:正反丝套筒比标准套筒强度高。接头强度反映的是套筒、丝头加工与安装质量的综合结果,不是由螺纹旋向决定的。同样工艺、同样材质的正反丝与标准型套筒,只要都达到 Ⅰ 级接头标准,力学性能指标要求是一致的。正反丝解决的是"能不能装上去",不是"强度够不够"。
误传二:正反丝端可以随便对调使用。不可以。正丝端必须对正丝钢筋,反丝端必须对反丝钢筋。装配时若端头搞混,会出现"越转越松"或两端旋入不同步,属于返工项。
常见问题问答
问:正反丝套筒连接到位后,怎么直观判断装对了?答:主要看两端外露螺纹。连接到位后,两根钢筋应在套筒正中位置对顶,套筒两端外露的螺纹圈数应当相等。按现场通行做法,单侧外露螺纹不宜超过 2P(P 为螺距)。若一端外露明显多于另一端,说明两端未同步旋入,需要退出一部分重新调试。
问:正反丝套筒连接时发现旋不进去,一般是哪里的问题?答:常见原因有三类。一是丝头加工问题,比如有效螺纹长度不足、丝头端面不平、螺纹被磕碰变形;二是端头配对错误,正丝对到反丝端;三是轴线偏差过大,两钢筋不同轴导致螺纹副别劲。排查顺序建议先核对端头标记,再检查丝头有效螺纹长度和外露圈数,最后校核同轴度。
问:正反丝套筒可以用于不同直径的钢筋连接吗?答:可以,但需要选择正反丝变径复合型式。变径量不宜过大,行业通行做法是不超过三个钢筋规格等级;拧紧力矩按较小直径钢筋对应的标准值取用,避免因按大直径取值而过拧。
正反丝套筒的价值不在"更强",而在"能用"。它把一个大类工艺从"要求钢筋能转"这个前提里解放出来,让钢筋笼对接、后浇带、密集节点这些现场必然遇到的工况有了可实施的连接方案。选型时记住一句话:先判断钢筋能不能转动,再看直径是否一致,最后核对接头等级要求——这三步走完,套筒类型基本就定了。
本文基于公开标准文本整理,仅供施工与设计配合参考,不替代设计文件、监理指令与质量监督要求。实际工程以经审查的设计文件、现行有效规范及产品技术参数表为准。若文中数据与最新官方口径不一致,以官方口径为准。
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
相关产品
相关文章
订购热线