全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-21 10:21:22 人气:106
镦粗佛山钢筋套筒是什么?从套筒钢印里的字母 D 看懂冷镦工艺
关键词: 镦粗钢筋套筒、镦粗佛山直螺纹套筒、钢筋镦粗机、剥肋滚轧直螺纹套筒、钢筋机械连接
拿到一只钢筋套筒,不用问厂家,读表面的钢印就能判断它配的是哪套工艺。按 JGJ 107-2016 的打标规则,工艺名称代号是 D 的就是镦粗直螺纹套筒,是 B 的配剥肋滚轧直螺纹,是 J 的走挤压路线。这 3 个字母背后是 3 条完全不同的钢筋端头加工路径,混用会出事。
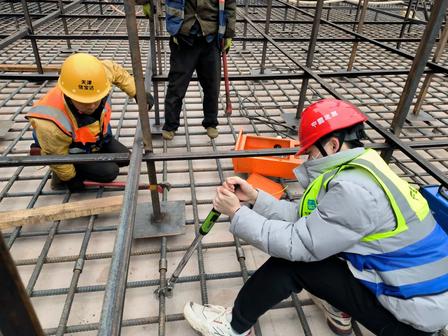
这篇文章只讲一件事:怎么认出镦粗钢筋套筒,以及它凭什么被叫做等强连接。
一、钢印的 6 个部分怎么读
标准要求套筒打标由 6 个部分组成:工艺名称代号、型式代号、钢筋屈服强度标准值代号、钢筋公称直径代号、厂家代号、生产批号。
段区分工艺。名称代号一共 5 个:镦粗直螺纹为 D,剥肋滚轧为 B,直接滚轧为 G,锥螺纹为 Z,挤压为 J。
第二段区分形状。型式代号有 4 个:标准型 B,异径型 Y,正反丝型 F,扩口型 K。第三、四段是主参数,钢筋屈服强度标准值不大于 400MPa 记 4,500MPa 记 5,后面接公称直径,常用序列从 12 到 50,共 12 个规格。
举两个例子。DB4 25 读作镦粗直螺纹、标准型、适配 400 级钢筋、直径 25 毫米;DK4 40 读作镦粗直螺纹、扩口型、400 级、直径 40 毫米,末尾再接厂家代号和生产批号。
有个点容易被忽略:钢印只说明套筒按哪套工艺配套,并不代表接头等级。Ⅰ级还是Ⅱ级,须查型式检验报告,报告有效期 4 年。把标记当等级用,是最常见的一种误读。
二、先镦粗再套丝,解决的是截面削弱
理解 D 和 B 的差别,只需要看钢筋丝头到底被削了还是被补了。
剥肋滚轧先剥掉钢筋表面的纵肋和横肋,再在剥光后的圆柱面上滚压出螺纹。滚压面比钢筋原直径小一截,螺纹底部的最小截面因此小于钢筋原截面。接头只要通过型式检验,这种做法在常规工程里完全合格,但接头位置确实是整根钢筋上最细的地方。
镦粗直螺纹换了一条路:先用液压镦粗机冷镦钢筋端头让它变粗,再在这个变粗的段上加工螺纹。结果是螺纹小径不小于钢筋母材直径,切削之后留下的净截面不小于原截面,接头不再是全根钢筋最细的位置。
这就是等强连接的由来。加上冷镦本身带来的冷作硬化,镦粗段钢材强度还会提高,拉伸试验时断裂多发生在母材而不是接头。
三、镦粗头要做到多大
镦粗不是随便压一下,尺寸有表可查。某设备厂家公开的镦粗头尺寸表给出了下面这组区间:
钢筋直径 | Φ16 | Φ18 | Φ20 | Φ22 | Φ25 | Φ28 |
镦粗基圆(mm) | 20~22 | 22~24 | 24~26 | 25~27 | 29~31 | 32~34 |
镦粗长度(mm) | 16~19 | 18~21 | 20~23 | 22~25 | 25~28 | 28~31 |
表里 6 个规格能读出两件事。一是镦粗后的直径一般比原钢筋大 4 到 6 毫米,Φ16 涨到 20-22,Φ25 涨到 29-31,换算到 Φ25 大约是 20%。二是镦粗段长度与钢筋直径接近,Φ25 对应 25 到 28 毫米。
设备这边,常见的单缸液压镦粗机镦粗力约 3000kN,加工范围多在 Φ16 到 Φ40,一个台班能镦 300 到 500 个头。压模必须按钢筋规格对应更换,压偏一次就得切掉重做。
四、为什么工程上都用冷镦
镦粗分冷镦和热镦两条路,国内工程实际走的基本是冷镦。热镦的好处是能消掉镦粗过程产生的内应力,代价是设备投入高、能耗大,而且加热会改变镦粗段钢筋的力学性能,综合下来不划算;冷镦设备相对简单,镦粗机可以直接放在加工棚里用。
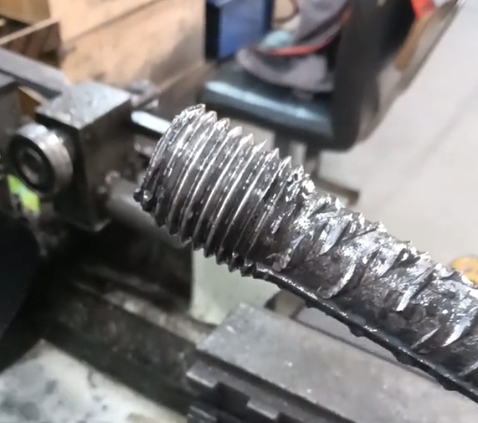
冷镦也有脾气:它对钢筋延性有要求。延性偏低的钢筋镦粗质量不好控制,容易镦偏,严重的会脆断。所以规程把工艺检验放在前面,同一批钢筋进场先做工艺检验,合格了才允许批量加工。
五、哪些场景值得用 D 型套筒
不是所有部位都需要镦粗,判断依据主要是 3 条。
钢筋能不能转。 桥梁桩基的钢筋笼一节一节往下接,主筋被箍筋和加强筋锁死,绕自身轴线几乎转不动。镦粗路线的做法是在加工棚里把丝头做好,现场只旋套筒,钢筋不用动。高铁、地铁的钢筋笼属于同一类场景。
直径够不够大。 直径越大,剥肋造成的截面削弱越明显,镦粗先补后削的收益越大。行业里通常把 Φ25 及以上作为倾向镦粗的分界。
部位重不重要。 对抗震设防要求高、对延性和疲劳性能有明确要求的构件,镦粗提供的强度冗余更有意义。反过来,普通房建的楼板、剪力墙、框架柱这些常规部位,剥肋滚轧因为设备少、工序短、效率高,综合经济性更好,公开行业资料给出的滚轧市场占有率超过 70%,是目前用量更大的工艺。
常见问题
问:镦粗钢筋套筒和普通直螺纹套筒外观上怎么区分?答:外观差别很小,都是带内螺纹的钢制套筒,靠肉眼看不出来,得读钢印。工艺名称代号 D 为镦粗直螺纹,B 为剥肋滚轧,G 为直接滚轧,Z 为锥螺纹,J 为挤压。
问:镦粗直螺纹接头一定能达到Ⅰ级吗?答:不一定。工艺上镦粗具备达到Ⅰ级的条件,螺纹小径不小于母材直径、冷作硬化提高强度,但接头等级必须由型式检验报告确认,不能凭工艺名称推断。
问:冷镦和热镦该选哪个?答:工程上基本都选冷镦。热镦虽然能消除内应力,但设备投入高、能耗大,加热还会影响镦粗段钢筋的力学性能。冷镦设备简单可现场加工,代价是对钢筋延性有要求。
问:镦粗钢筋套筒的价格比剥肋滚轧贵吗?答:综合成本通常更高。镦粗需要镦粗机和套丝机两套设备、两道工序,加工费高于一次装卡完成剥肋滚轧的方案,配套套筒的壁厚和用钢量也略大。国标直螺纹套筒 Φ25 的公开批发报价大致在 1.5 元到 2.3 元区间,镦粗件以厂家当期报价为准。
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
相关产品
相关文章
订购热线