全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-22 11:22:29 人气:395
正反丝套筒买回来装不上?问题多半出在这三个动作
正反丝套筒的投诉里,说"套筒质量不行"的不多,说"拧不上""越拧越松""外露太多"的占了多数。
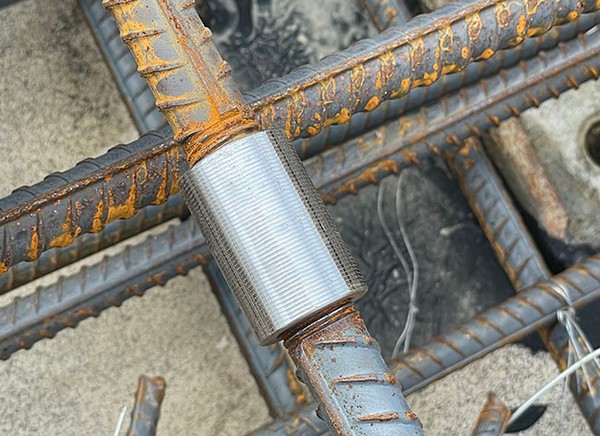
这三种现象的成因基本都能追到三个动作上:丝头配错、方向装反、扭矩和顶紧没控住。套筒本身出问题的比例反而小。按现场遇见它们的顺序排,每节给一个当场能验的判据。
动作一:丝头配错
正反丝套筒两端旋向相反,对应的两根钢筋丝头也必须一正一反。
这不是工地上临时定的,而是在下料、丝头加工阶段就锁死了。哪根做正丝、哪根做反丝,一旦搞混,现场没有补救办法——钢筋已经切好、丝头已经滚好,只能返工重来。
为什么会配错。 常见三种:同一批钢筋在两个加工棚加工,两边都按正丝做了;丝头做完没标识,堆场混料;后补的钢筋按默认正丝加工,运到现场才发现对不上。
当场判据。 拿起一根丝头,右手握住,螺纹升角朝大拇指方向是正丝,反之为反丝。这招单件确认够用,批量收货不能靠手。
更靠谱的是把标识做在源头:丝头加工完立刻按正、反分区码放,用颜色绑带或标签区分,保护帽也分色。丝头一旦被踩、被雨淋、沾上砂浆,第二天通规就塞不进去,导致耽误工期进度。
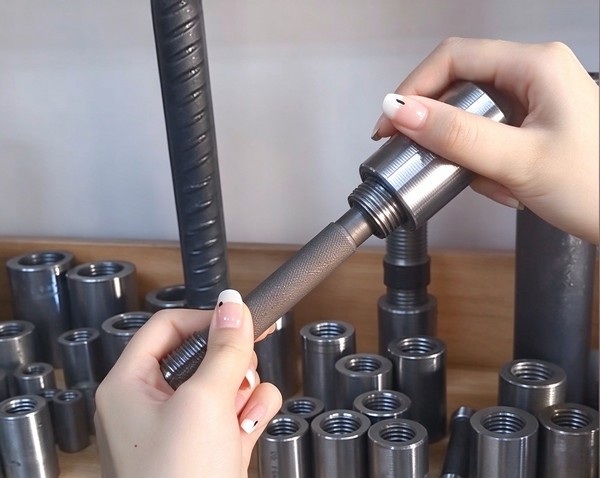
JGJ 107-2016 第 6.2.1 条对丝头的要求是统一的:钢筋端部应采用带锯、砂轮锯或带圆弧形刀片的专用切断机切平,丝头长度极限偏差 0~2.0p,螺纹精度宜满足 6f 级;用专用直螺纹量规检验,通规应顺利旋入并达到要求的拧入长度,止规旋入不得超过 3p;各规格自检数量不少于 10%,合格率不小于 95%。
正丝和反丝都要过这套检验,标准没有区别对待,区别只在量规——正丝的量规验不了反丝。
动作二:方向装反
套筒进到楼上,工人手里拿着一个圆柱体,两端没有旋向标识,只能靠试。
试错的表现很好认:越旋越松,或者根本旋不进去。这时候钢筋往往已就位,套筒挤在钢筋丛里,退也退不出来。
源头上的要求。 正规钢筋套筒会在表面或端面标出旋向,或用颜色区分两端。JG/T 163-2013 第 4.3 条规定的标记由四部分组成:名称代号、型式代号、强度级别代号、公称直径代号。型式代号是 F 的就是正反丝型,钢印应为 BF4-25、DF5-32 这样的组合(D是镦粗)。
收货时的动作。 先看钢印:确认是“F”正反丝套筒。再看有没有旋向标识:两端都是光面、看不出哪头正哪头反,先咨询钢筋套筒厂家该如何分辨,如果无任何标识建议退掉,防止后续因正反分不清楚出现问题。
有经验的做法是先单件确认:拿一个已知旋向的螺栓或专用检具试旋,确认两端旋向与订单一致,再批量进场。花不了几分钟,省下的是后面整层的返工。
动作三:扭矩和顶紧没控住
这是最容易出质量问题、也最不容易当天暴露的一环。两端必须都到位。
JGJ 107-2016 第 6.3.1 条写得很清楚:安装接头时可用管钳扳手拧紧,钢筋丝头应在套筒中央位置相互顶紧;安装后的单侧外露螺纹不宜超过 2p。
"顶紧"这两字为什么关键。 正反丝接头受拉时荷载靠螺纹副传递,钢筋端部在中央顶紧后形成刚性支撑。两端都顶紧,力路才完整;一端悬着,力就集中在另一端,接头刚度下降,疲劳性能也跟着变差。
两个高频错误。
一个是只拧一端。套筒先旋到正丝钢筋上,另一根钢筋的丝头用手旋进几扣,觉得"到位了"就算完。这种情况单侧外露往往超过 2p,甚至能看到明显空隙。
另一个是看到两端外露不对称就继续加力。正反丝两端外露本来就不一定对等,旋入起点、钢筋端面平整度都可能有差异。判断依据是单侧是否都 ≤2p、两端是否在中央顶紧,不是拿眼睛比两端齐不齐。加力过头会把已经到位的那端拧过,反而破坏顶紧关系。
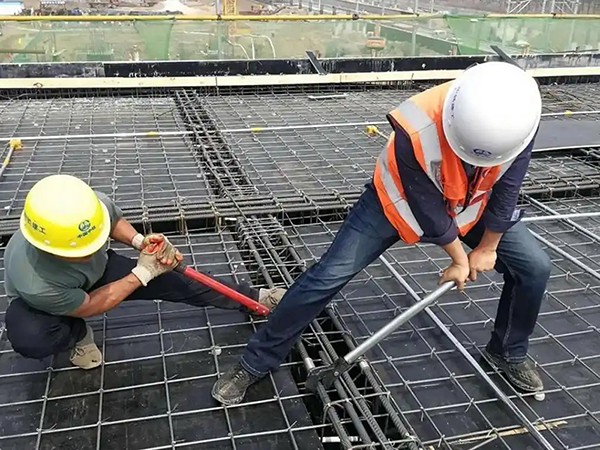
扭矩怎么取。 JGJ 107-2016 表 6.3.1 规定的最小拧紧扭矩值:
钢筋直径 ≤16mm:100N·m
18~20mm:200N·m
22~25mm:260N·m
28~32mm:320N·m
36~40mm:360N·m
50mm:460N·m
校核用扭力扳手的准确度级别可选用 10 级。安装用和校核用的扳手建议分开——一把扳手从头拧到尾,刻度早就偏了。
抽检规则要提前知道。 螺纹接头安装完成后,按验收批抽取 10% 做拧紧扭矩校核;不合格数超过被校核接头数的 5% 时,应重新拧紧全部接头,直到合格为止。不是补拧几个,是整批重来。
一张现场自查清单
按施工顺序排,每项都给了判据。
下料阶段。 正丝与反丝钢筋分区码放、标识清楚;保护帽分色;每根丝头用对应旋向的量规验过,止规旋入不超过 3p。
收货阶段。 钢印读到型式位 F;两端有旋向标识;外径和长度抽量;螺纹塞规通规顺利旋入、止规不超过 3p;合格证、材质单、有效期内的型式检验报告齐全。
安装阶段。 套筒先旋入正丝端 2 到 3 扣;对准反丝端丝头;转动套筒使两端同步收紧;两端在中央顶紧;单侧外露不超过 2p;用扭力扳手校核到规定扭矩值。
验收阶段。 按 500 个一批抽 3 个试件拉伸;按批抽 10% 做扭矩校核;记录归档,与型式检验报告一并留存。
正反丝套筒真正的难点从来不在螺纹本身。它把一半功夫留在钢筋下料阶段,另一半留在"两端都顶紧"这一下。这两处做实了,剩下的都是流程。
常见问题
问:现场拧不动,是质量问题吗?答:先排查三处——丝头是否一正一反配对了;套筒方向是否装反了;两端螺纹是否沾了砂浆或被碰伤。三项排除后再查套筒内螺纹精度(塞通规应顺利旋入,塞止规不超过 3p)。
问:外露丝扣一定要两端一样多吗?答:不必。JGJ 107-2016 的判据是单侧外露不超过 2p、两端丝头在套筒中央顶紧。两端扣数不一致是正常现象,不要为了对齐而过度加力。
问:钢印上该看到什么?答:按 JG/T 163-2013 第 4.3 条,标记由四部分组成:名称代号、型式代号、强度级别代号、公称直径代号。正反丝的型式位是 F,例如 BF4-25 即剥肋滚轧、正反丝型、适配 HRB400、Φ25。
问:拧紧扭矩按什么取?答:按 JGJ 107-2016 表 6.3.1,依钢筋直径取值。Φ22 至 Φ25 为 260N·m,Φ28 至 Φ32 为 320N·m,Φ18 至 Φ20 为 200N·m。校核用扭力扳手准确度级别可选用 10 级。
问:抽检不合格怎么处理?答:扭矩校核不合格数超过被校核接头数的 5%,全部接头重新拧紧。拉伸试验 3 个试件中 1 个不合格,取 6 个复检;复检仍有 1 个不合格,该验收批判不合格。
关键词:正反丝套筒、张家口直螺纹套筒、正反丝套筒拧不上、钢筋丝头正反丝配对、套筒旋向标识、套筒拧紧扭矩 260N·m、外露螺纹 2p、正反丝套筒验收、套筒型式检验报告
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
原文地址:https://www.lengjiyataotong.com/zhangjiakou_news/694.html
上一篇:没有了
相关产品
相关文章
订购热线