全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-16 10:16:01 人气:61
关键词: 国标张家口钢筋套筒、钢筋套筒国标标准、钢筋套筒供应商、剥肋滚轧张家口直螺纹套筒、钢筋机械连接用套筒、接头型式检验、拧紧扭矩
9 道工序、3 道门:国标钢筋套筒从钢坯到工地要过多少关
一只钢筋套筒从钢材到装上结构,中间要经过的检验节点比多数人想象的多。把这些节点串起来看,"国标钢筋套筒"这个概念就不再是一纸证书,而是一条可追溯的责任链。
道门:出厂门——材质与零件的自我证明
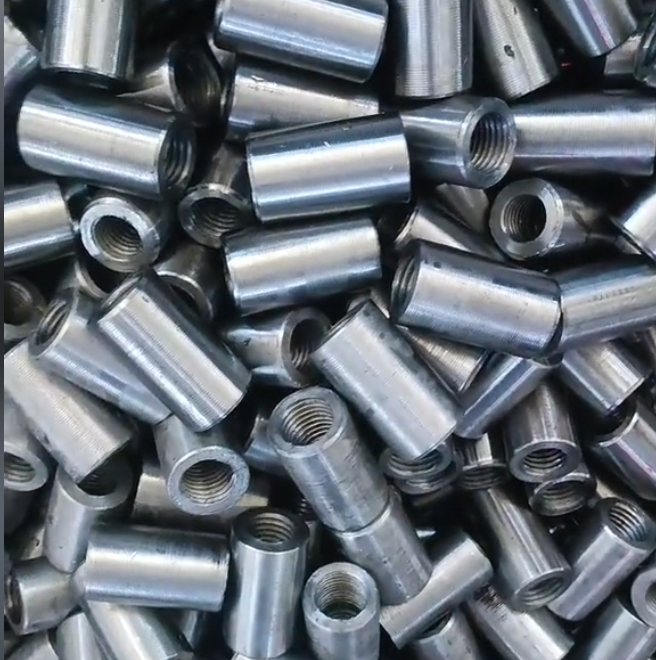
出厂前,套筒要完成从原材料到成品的自我验证。
道工序:原材料入厂。螺纹套筒原材料宜采用牌号为 45 号的圆钢、结构用无缝钢管,外观及力学性能应符合 GB/T 699、GB/T 8162 和 GB/T 17395 的规定。这一步留下的是原材料质量证明书,可追溯到钢厂炉批号。
第二道工序:冷加工与退火控制。采用 45 号钢冷拔或冷轧精密无缝钢管时,应进行退火处理,抗拉强度不应大于 800 MPa,断后伸长率不宜小于 14%。采用各类冷加工工艺成型的套筒宜进行退火处理,且套筒设计时不应利用经冷加工提高的强度减少套筒横截面面积——这一条约束的是"用冷作硬化替代壁厚"的做法。
第三道工序:机加工与螺纹成型。圆柱形直螺纹套筒的长度允许偏差为 ±1.0 mm,外径允许偏差按规格分档控制,螺纹公差应符合 GB/T 197 中 6H 的规定;外圆及内孔应倒角。
第四道工序:外观与标记。套筒表面应无肉眼可见裂纹或其他缺陷,允许有锈斑或浮锈但不应有锈皮;表面应有符合规定的标记。按 JG/T 163-2013 的标记规则,套筒标记由名称代号、型式代号、主参数(钢筋强度级别)代号、主参数(钢筋公称直径)代号四部分组成——例如标记中同时含有强度级别代号与直径代号,采购时只认直径就很容易选错。
第五道工序:出厂检验与承载能力验证。直螺纹套筒需用配套通止规检验,通规应能顺畅旋入套筒全长,止规旋入长度不应超过 3 个螺距。实测受拉承载力不应小于被连接钢筋受拉承载力标准值的 1.1 倍。
第二道门:检测门——型式检验证明等级
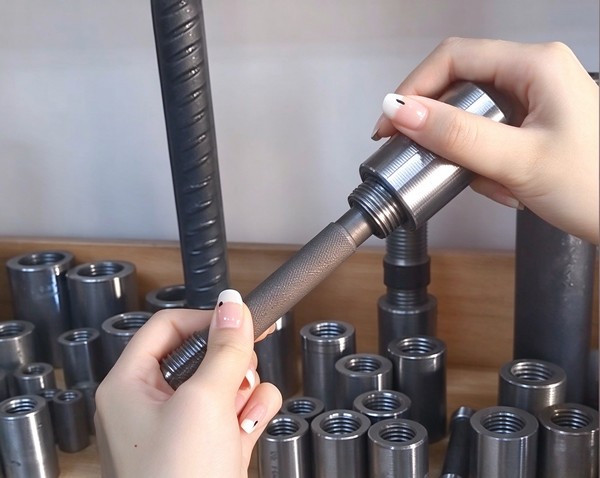
出厂检验证明"这一批零件合格",但决定接头能用在什么部位的,是另一份文件。
第六道工序:型式检验。按 JGJ 107-2016,对每种类型、级别、规格、材料、工艺的钢筋机械连接接头,型式检验试件不应少于 12 个,其中钢筋母材拉伸强度试件不少于 3 个,单向拉伸试件不少于 3 个,高应力反复拉压试件不少于 3 个,大变形反复拉压试件不少于 3 个;全部试件的钢筋应在同一根钢筋上截取,且不得采用经过预拉的试件。
第七道工序:等级判定与报告出具。试验结果按两条合格标准评定:强度方面,每个接头试件的强度实测值均应符合相应等级的强度要求;变形方面,3 个试件残余变形和更大力下总伸长率实测值的平均值应符合规定。对直接承受重复荷载的构件,还需按疲劳性能要求补充检验——取直径不小于 32 mm 的钢筋做 6 根接头试件分 2 组,经 200 万次加载后全部试件均未破坏,该批疲劳试件型式检验评为合格。
型式检验报告超过 4 年,或套筒材料、规格、接头加工工艺改动时,需重新进行型式检验。
第三道门:现场门——工艺检验、安装与抽检
前两道门是厂家与检测机构的事,第三道门在工地现场。
第八道工序:现场工艺检验与丝头加工。工艺检验应针对不同钢筋生产厂的钢筋进行,每种规格接头试件不应少于 3 根,检验单向拉伸极限抗拉强度和残余变形;不合格时应调整工艺参数,合格后方可按最终确认的工艺参数批量加工。丝头加工环节:钢筋端部应采用带锯、砂轮锯或带圆弧形刀片的专用钢筋切断机切平;丝头长度极限偏差为 0~2.0p(p 为螺距);丝头宜满足 6f 级精度,用专用直螺纹量规检验,通规应能顺利旋入并达到要求的拧入长度,止规旋入不得超过 3p;各规格自检数量不应少于 10%,合格率不应小于 95%。
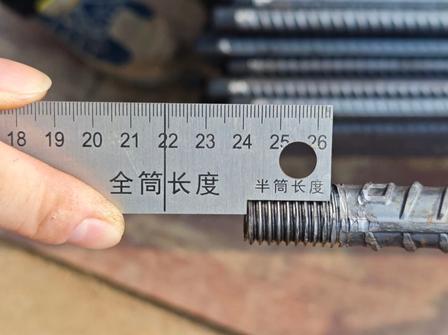
最后一道关是力学抽检:同钢筋生产厂、同强度等级、同规格、同类型和同型式接头以 500 个为一个验收批,每批在工程结构中随机截取 3 个接头试件做极限抗拉强度试验。1 个不合格时再取 6 个复检;复检仍有 1 个不合格,该批不合格。
把责任链写下来,比记住条款更有用
把 9 道工序按责任主体归类,链条就很清楚了:
环节 | 责任主体 | 核心交付物 |
工序 1~5 | 套筒生产方 | 材质证明、退火记录、尺寸与螺纹检验、标记、承载力验证 |
工序 6~7 | 检测机构 | 型式检验报告(含等级结论,有效期 4 年) |
工序 8~9 | 施工与监理 | 工艺检验报告、丝头自检记录、扭矩校核记录、抽检试验报告 |
进场验收时要的文件,本质上是这条链上每一环的交付物。少一环,链条就断在那里。这也是选择钢筋套筒供应商时最实用的判断法:不看宣传看交付物,能一次给齐全部环节材料的,链条才是完整的。
常见问题
问:型式检验试件为什么要求在同一根钢筋上截取?为排除钢筋本身性能差异对试验结果的干扰,让 12 个试件处在同一母材条件下,试验结果才能反映接头本身的性能。
问:拧紧扭矩校核不合格怎么处理?按验收批抽取 10% 的接头校核,不合格数超过被校核接头数的 5% 时,应重新拧紧全部接头,直到合格为止。
问:国标钢筋套筒的承载力和钢筋是什么关系?套筒实测受拉承载力不应小于被连接钢筋受拉承载力标准值的 1.1 倍,这是 JG/T 163-2013 对套筒产品的统一要求。
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
原文地址:https://www.lengjiyataotong.com/zhangjiakou_news/680.html
相关产品
相关文章
订购热线