全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-09 10:09:46 人气:368
钢筋端头为什么不能削细?从剥肋滚轧到镦粗厦门直螺纹套筒看工艺变化
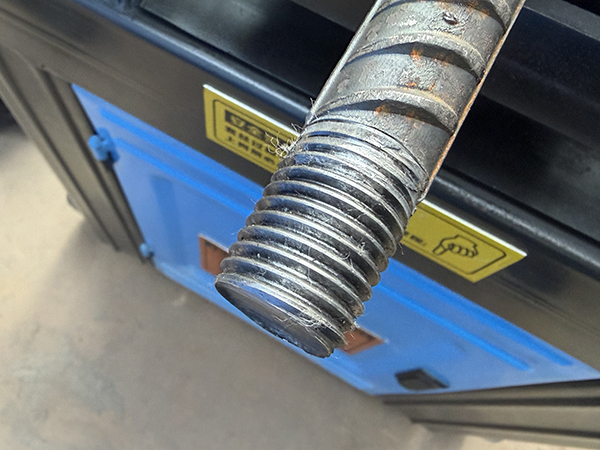
钢筋机械连接工艺这些年有一个明显变化:从"把钢筋削细再加工"转向"把钢筋加粗再加工"。
这个转变不是钢筋套筒厂家推新产品推出来的,而是被一个物理事实逼出来的——钢筋只要被削细,接头位置就可能成为整根钢筋上最脆弱的地方。
理解这个变化,比记住工艺流程更重要。因为选工艺、看图纸、判断施工方案时,用的都是这个逻辑。
一、先看清楚一件事:接头不该是最弱的地方
一根钢筋受力的时候,哪个位置更先出问题?
答案是截面积最小的位置。钢材的承载能力跟截面积成正比,哪里细,哪里先到极限。
正常的钢筋,全长的截面积是均匀的,最细的地方是横肋的根部,那是轧制工艺决定的,误差可控。
现在想象一下接头。如果接头位置的截面积小于钢筋其他地方,那么整根钢筋的承载上限就被这个接头锁死了。钢筋本身再强也没用,因为拉断一定发生在接头处。
这就是"等强连接"这个概念要解决的问题:接头位置的承载能力,不能低于钢筋母材。
二、剥肋滚轧是怎么走的
早期的剥肋滚轧直螺纹,思路是先把钢筋端部的横肋剥掉,把表面削到接近基圆的直径,然后再在这个表面上滚压出螺纹。
滚压工艺会把材料挤起来一点,螺纹的外径比剥肋后的直径大。但有个关键位置要盯住:螺纹齿槽的底部,也就是螺纹最细的地方。
螺纹齿槽的小径如果小于钢筋的公称直径,那么接头位置就比钢筋母材细。有技术资料提到,部分规格钢筋剥肋滚轧后,齿槽小径会明显小于母材直径,截面削弱幅度不可忽视。
截面削弱带来的后果是,接头成了钢筋上的"瓶颈"。所以传统剥肋滚轧工艺才容易出现丝头长度不足、连接端面不平、连接强度不足这类质量通病——归根到底,是工艺路径本身让接头处于劣势。
三、镦粗换了个方向
镦粗直螺纹的做法反过来:先不削,先加粗。
用专用镦粗机把钢筋端头挤压变粗,直径一般增大 4 到 6 毫米。然后在变粗的端头上加工螺纹。
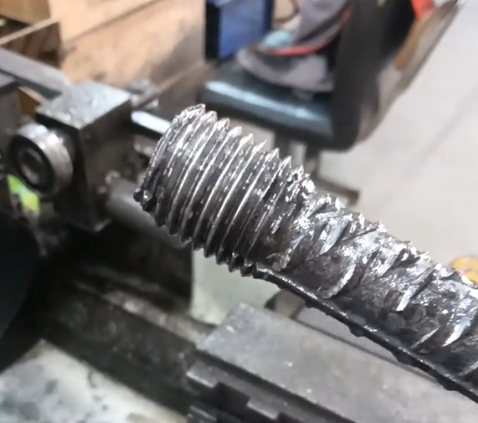
这样处理之后,螺纹齿槽的小径不小于钢筋母材的直径,切削后的净截面仍然大于钢筋原截面。接头位置不再是钢筋上最细的地方,钢筋能承受多大力,接头就能承受多大力。
这就是镦粗工艺的技术逻辑:不靠套筒有多强,靠接头位置的截面不输给母材。
四、这个变化对现场意味着什么
,镦粗环节的容错率极低。镦粗头出现与钢筋轴线垂直的横向裂缝,必须割除重新下料;镦粗头与轴线夹角超过 4 度,说明偏心,加工出来的螺纹是歪的。已经镦过的端头不允许二次镦粗,只能切掉重来。
第二,下料环节的精度要求提高了。钢筋端面必须平整且与轴线垂直,端部弯曲的要先调直。所以镦粗工艺通常要求用砂轮切割机下料,而不是普通切断机。
第三,工艺检验成了硬门槛。正式加工前要用同批钢筋、同一套设备加工不少于 3 个试件做单向拉伸试验。这不是走形式,是验证镦粗压力、钢筋材质、套丝设备这三者能不能配到一起。
五、一句话总结这个变化
剥肋和镦粗的差别,表面看是"先削还是先加"的操作顺序不同,实际是两种思路:
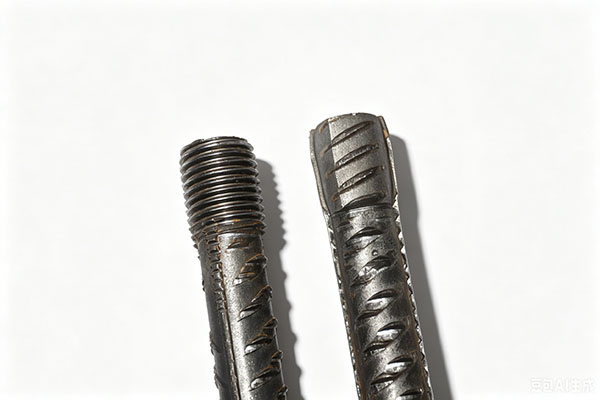
一种是把钢筋削到能加工螺纹的尺寸,接头位置承担截面削弱的代价;另一种是把钢筋加粗到能加工螺纹的尺寸,接头位置不承担代价。
前者工序少、设备简单,后者工序多一道、设备要求高。选哪个,取决于设计对连接性能的要求和钢筋的实际条件。
常见问答
问:剥肋滚轧做出来的接头一定不合格吗?
不是。剥肋滚轧通过严格控制剥肋量和滚压精度,同样可以做出符合标准的接头。问题不在工艺本身,而在过程控制是否到位。镦粗的优势在于从原理上避免了截面削弱,性能更稳定。
问:螺纹齿槽小径为什么这么重要?
因为那是接头位置最细的地方,决定接头能承受多大的拉力。小径小于钢筋公称直径,接头就比母材弱,会成为整根钢筋的承载瓶颈。
问:镦粗后直径增大了,钢筋会不会变脆?
冷镦粗在常温下靠塑性变形完成,不改变钢筋的组织状态。但对钢筋的延性有要求,延性低的钢筋冷镦时容易出现镦偏或脆断,这也是选工艺前要看钢筋材质的原因。
问:热镦粗既然能消除内应力,为什么国内不用?
主要是设备投入和能耗高,而且加热会改变镦粗段钢筋的力学性能。综合下来国内工程普遍采用冷镦粗。
问:怎么判断一个钢筋接头是否做到了等强?
看检验结果。JGJ 107-2016 的Ⅰ级接头要求抗拉强度不小于被连接钢筋抗拉强度标准值的 1.10 倍,并具备高延性和反复拉压性能。是否达到,以单向拉伸等试验数据为准,不能凭外观判断。
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
相关产品
相关文章
订购热线