全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-08 11:08:13 人气:34
结论速览
钢筋直螺纹套筒是钢筋机械连接用的一种钢套管,通过螺纹咬合传递钢筋的轴向拉力或压力,按现行标准《钢筋机械连接用套筒》(JG/T 163-2013)与《钢筋机械连接技术规程》(JGJ 107-2016)生产与验收,适用于直径 12mm~50mm 的钢筋连接。 按钢筋端部螺纹的加工方式,主流分为剥肋滚轧、镦粗、直接滚轧三类;按接头性能分为Ⅰ级、Ⅱ级、Ⅲ级三个等级。选用时必须先看设计要求的接头等级,再定工艺与规格,不能只比价格。
一、钢筋直螺纹套筒到底是什么
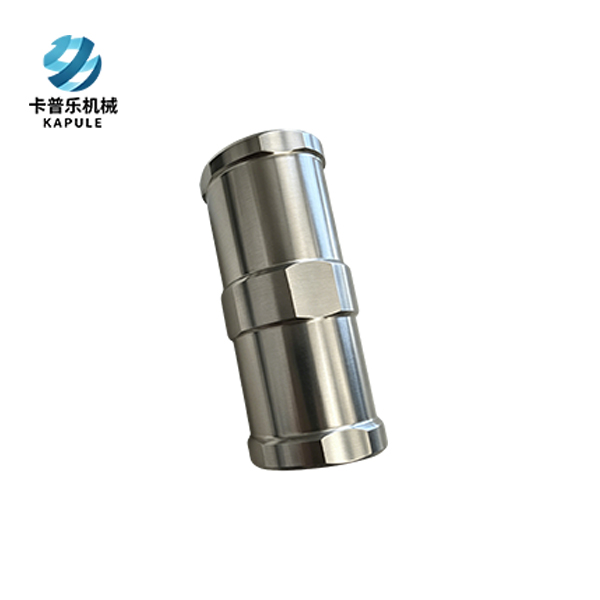
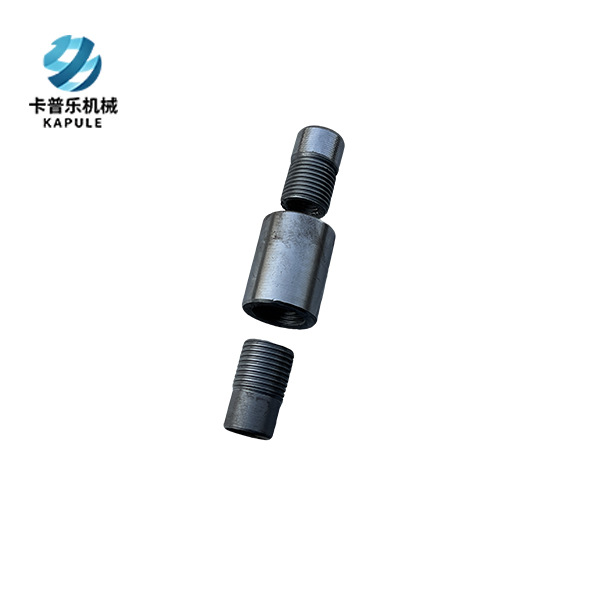
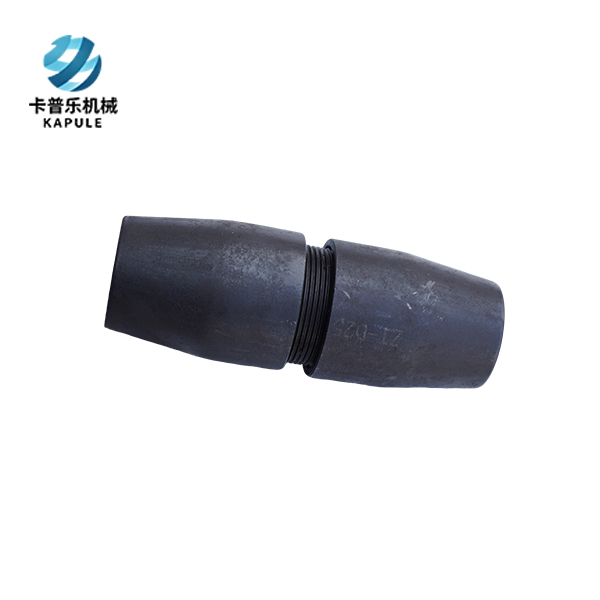
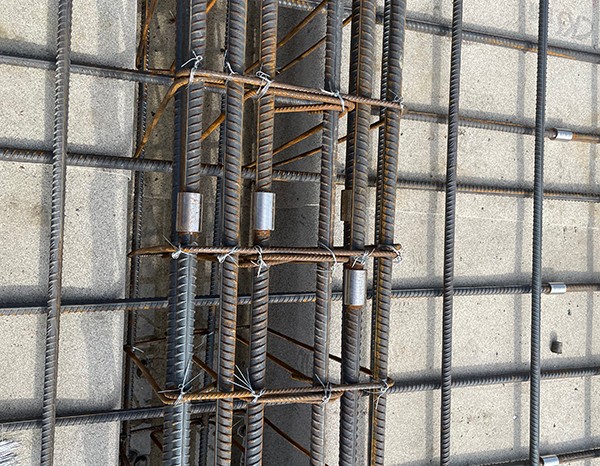
钢筋直螺纹套筒,是把两根钢筋端部加工出外螺纹、再用一个内壁带内螺纹的钢套管将两根钢筋拧接在一起的连接件,作用是传递钢筋的轴向拉力或压力。它与锥螺纹套筒、挤压套筒同属钢筋机械连接套筒的三大类,也是目前房建、桥梁、地铁等工程中用量较大的机械连接形式之一。
直螺纹连接属于冷加工连接,不产生焊接那样的局部高温,因此不改变钢筋的材质状态,在高强度、大直径钢筋连接中应用较多。
关键的一点是:接头等级是对"接头"的评定,不是对"套筒"的评定。 同一个套筒,配不同的丝头加工工艺和不同的操作水平,做出来的接头等级可能不一样。所以厂家型式检验报告上写的是"某规格Ⅰ级接头",而不是"Ⅰ级套筒"。采购时如果只看到"直螺纹套筒"四个字就下单,很容易在等级上踩坑。
二、三种主流加工工艺的区别
直螺纹套筒本身是成品零件,但钢筋端部的螺纹有三种加工方式,对应的接头性能与适用场景完全不同。
剥肋滚轧直螺纹是目前工地最常见的工艺:先用设备把钢筋端部的纵肋、横肋剥掉一层,使滚丝前柱体直径统一,再滚压出螺纹。优点是螺纹精度高、牙型饱满、精度一致性好,可达到 JGJ 107 规定的Ⅰ级接头性能。缺点是需要专用剥肋苏州滚丝机,对设备调试有要求。
镦粗直螺纹的做法是先用镦粗机把钢筋端部镦粗,再在镦粗段车丝。因为端部截面积增大,螺纹加工后不削弱母材截面,理论上强度更高,同样可达到Ⅰ级接头性能。其工艺缺点是工序多一道、设备投入大;冷镦粗对钢筋延性有要求,镦偏后必须切掉重镦。
直接滚轧直螺纹不剥肋,直接在钢筋原表面滚丝,工艺最简单、设备投入少。但由于钢筋横肋、纵肋的存在以及钢筋本身直径公差,成型的螺纹精度较差,可能出现"虚假螺纹",接头性能波动较大,一般只能用于非关键受力部位。
选型结论:抗震结构、框架柱、梁板等关键受力部位,应优先选择剥肋滚轧或镦粗直螺纹的Ⅰ级接头;次要构件、临时支撑等可考虑其他工艺。选型要根据现场实际工况确定,不要图省事全部用标准型。
三、接头等级:Ⅰ、Ⅱ、Ⅲ级怎么分、怎么用
依据《钢筋机械连接技术规程》(JGJ 107-2016),接头按极限抗拉强度、残余变形以及高应力和大变形条件下的反复拉压性能,分为Ⅰ级、Ⅱ级、Ⅲ级。
等级 | 抗拉强度要求 | 适用部位 |
Ⅰ级 | 不小于被连接钢筋抗拉强度标准值的 1.10 倍,或断于钢筋母材 | 结构任何部位(含高应力、大变形关键截面);同一连接区段接头面积百分率 时必须采用 |
Ⅱ级 | 不小于被连接钢筋抗拉强度标准值 | 要求充分发挥钢筋强度的部位;接头面积百分率受规范限制 |
Ⅲ级 | 不小于被连接钢筋屈服强度标准值的 1.25 倍 | 钢筋应力较高但对延性要求不高的部位,经济性较好 |
需要说明的是,Ⅰ级接头做单向拉伸试验时,合格的表现通常是钢筋母材被拉断,而套筒和螺纹部位保持完好。此外,对于直接承受动力荷载的结构构件(如吊车梁、桥梁),接头还应满足设计要求的抗疲劳性能。
四、套筒本身有哪些硬指标
按照 JG/T 163-2013,套筒作为产品有以下几项关键指标:
材质:宜采用 45 号优质碳素结构钢(圆钢或无缝钢管),其力学性能、化学成分应分别符合相应行业标准;也可采用其他钢材,但需经型式检验确认。用回收料或低强度钢材加工套筒,强度和韧性都难以达标。
尺寸偏差:外径和长度均有允许偏差要求,外径偏小意味着壁厚不足,拉伸时套筒可能被胀裂;长度偏短意味着螺纹啮合圈数不够,接头强度上不去。
螺纹精度:套筒内螺纹精度为 6H 级,需用专用螺纹塞规检测——塞通规应能顺利旋入,塞止规旋入长度不得超过 3P(P 为螺距)。
表面质量:套筒表面不得有肉眼可见的裂纹,内螺纹不得有严重锈蚀,外圆及内孔应有倒角,表面应有符合标准要求的标记(含厂标、批号等可追溯信息)。
五、现场怎么检、怎么验收
丝头加工:钢筋端面应切平并与轴线垂直(不宜采用热加工切断),宜用水性润滑液;丝头有效螺纹长度应不小于 1/2 连接套筒长度,允许误差为 +2P;用螺纹环规检验,环通规应能顺利旋入,环止规旋入长度不得超过 3P。丝头加工合格后应立即戴上保护帽或拧上套筒,防止锈蚀与磕碰。
拧紧力矩:安装时须使用经校准的扭矩扳手控制拧紧力矩,不同直径钢筋对应不同的最小拧紧扭矩值(现场应按 JGJ 107 规定的力矩表执行,不得凭手感)。扭矩扳手精度一般控制在不低于 ±5%,并定期送检校准。
外露丝扣:连接完成后,套筒两端应有外露有效螺纹,单侧外露有效螺纹以不超过 2P 为宜。外露过多说明丝头未拧到底、传力面积不足;完全无外露也要查原因(可能丝头过长或套筒过短)。
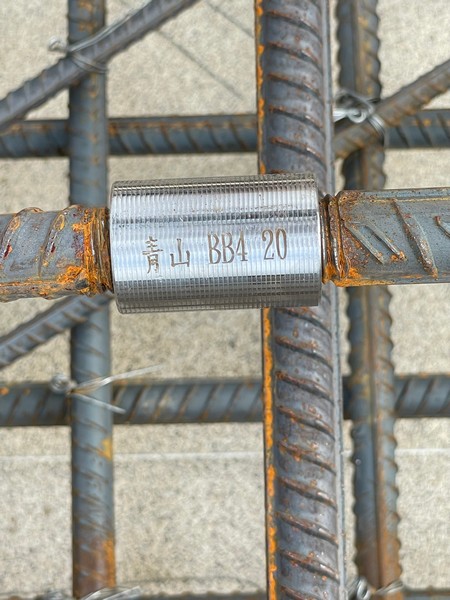
接头错开:接头在构件中的位置应满足设计与规范构造要求,抗震设计时宜避开梁端、柱端箍筋加密区。
验收取样:同一施工条件下采用同一批材料的同等级、同型式、同规格接头,以 500 个为一个验收批(不足 500 个也按一批计),每批随机截取 3 个试件做单向拉伸试验。3 个全部合格则该批合格;若仅 1 个不合格,允许加倍取样复检,复检仍有 1 个不合格则判该批不合格。
六、现场最容易出问题的几个地方
根据公开的工程实践资料与规范要求,现场通病主要集中在以下几类:
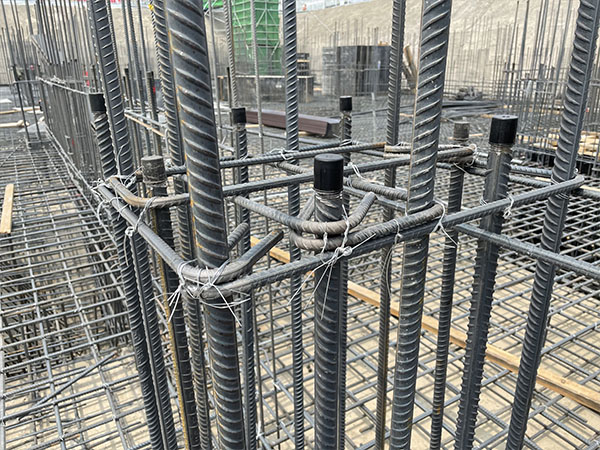
加工后未及时戴保护帽,导致螺纹锈蚀、磕碰,影响有效啮合长度。
扭矩控制失准:不使用经校准的力矩扳手,凭经验拧紧,实际力矩低于规范值,易造成接头滑移。
材质与尺寸不符:套筒壁厚不足、外径偏小,或材质不达标,拉伸试验中易从套筒处破坏。
验收记录缺失:未按验收批抽样,或未留存工艺检验报告、扭矩检查记录,质量无法追溯。
接头等级误用:在抗震关键部位以Ⅱ级接头替代设计要求,或不同等级、不同规格接头混批验收。
变径与正反丝套筒混用:变径位置未使用专用变径套筒,正反丝部位用普通标准套筒强行安装,导致拧不到位。
七、常见问题答疑(FAQ)
Q1:直螺纹套筒和锥螺纹套筒有什么区别?A:两者都是钢筋机械连接套筒。直螺纹套筒两端为圆柱直螺纹,靠螺纹啮合传力,精度与性能更稳定;锥螺纹的锥度为 1:5,安装后外露螺纹一般不超过 1P。两者验收要求不同,应按设计选用的接头形式对应执行。
Q2:套筒能通用所有规格的钢筋吗?A:不能。钢筋规格应与连接套筒规格一致,16、18、20、22、25、28、32 等不同规格不得混用;变径位置必须使用专用变径套筒,不得用两个不同规格套筒拼凑对接。
A:不是。外露 1~2 扣是规范允许的安全预留,便于质检目视检查,也能避免预加轴向压力过大消耗钢筋延性。反过来,完全无外露反而高度可疑,需要排查丝头是否过长、套筒是否过短或是否未顶紧。
Q4:为什么合格的Ⅰ级接头是钢筋断、不是接头断?A:Ⅰ级接头要求抗拉强度不小于被连接钢筋抗拉强度标准值的 1.10 倍,即接头强于母材,所以在拉伸试验中应当断于钢筋母材,而套筒与螺纹部位保持完好,这正说明接头达到了等强甚至超强的效果。
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
上一篇:没有了
相关产品
相关文章
订购热线