全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-09 10:09:06 人气:381
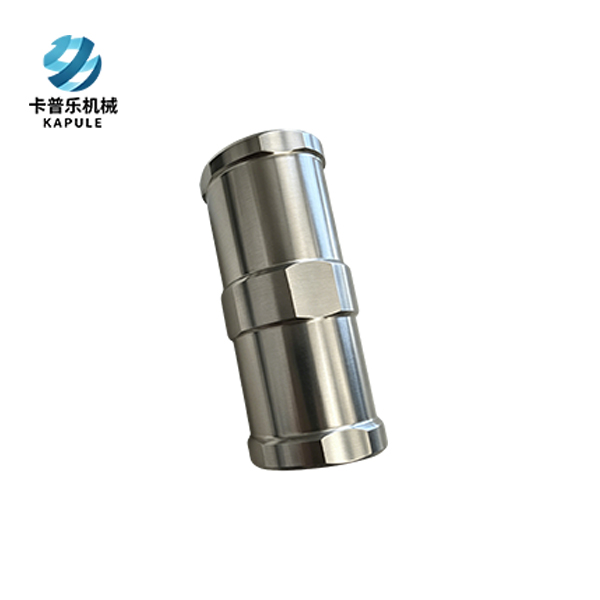
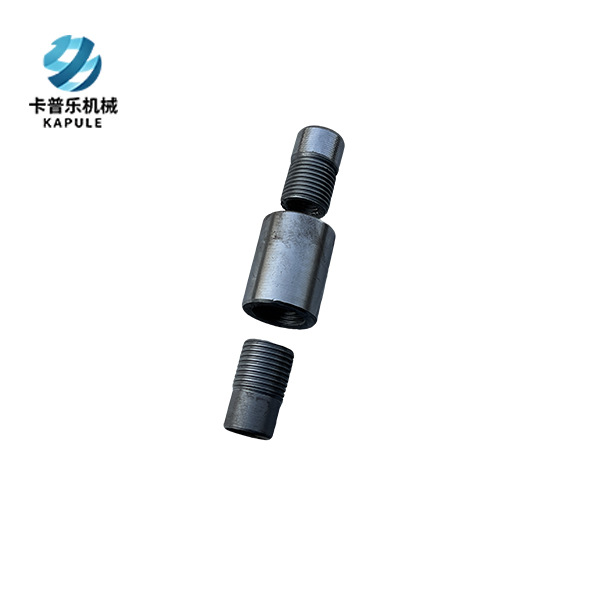
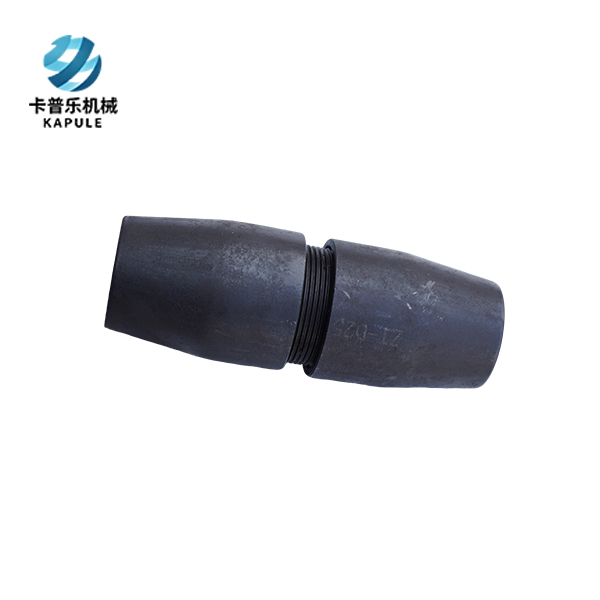
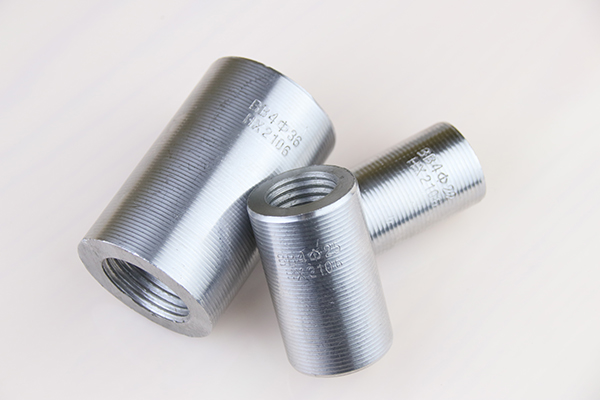
镦粗南宁钢筋套筒,是配合镦粗直螺纹工艺使用的一种钢筋机械连接套筒。它和普通南宁直螺纹套筒的结构没有本质区别,都是带内螺纹的圆柱形钢套筒,区别在于它对钢筋端头的加工要求不同——钢筋必须先经镦粗处理,再在镦粗段上加工螺纹。
在 JGJ 107-2016 的套筒标注规则里,镦粗直螺纹的工艺代号是 D。看到套筒标记里带 D,就说明这个套筒是按镦粗工艺配套使用的。
一、镦粗直螺纹的原理
先把钢筋端头镦粗,再车螺纹,是这套工艺的核心。
普通剥肋直螺纹的做法是:先把钢筋表面的横肋剥掉,然后在比母材更细的截面上滚压出螺纹。这样一来,螺纹处的最小截面小于钢筋原本的截面,形成了截面削弱。
镦粗直螺纹换了一条路径:用专用的冷镦设备把钢筋端头挤压变粗,端头直径通常增大 4 到 6 毫米,然后再在这个变粗的端头上加工螺纹。
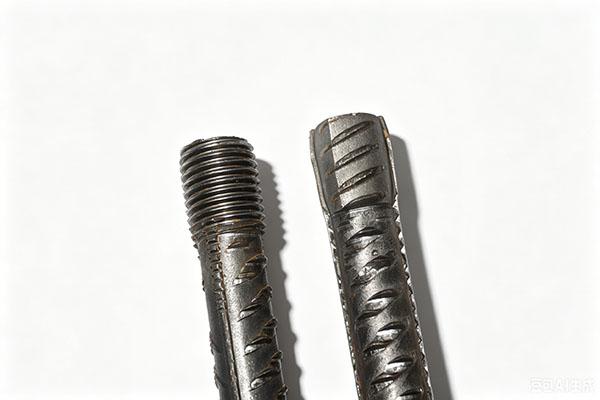
这样处理的结果是,螺纹底部的最小直径不小于钢筋母材的直径,切削后的净截面仍然大于钢筋原截面。换句话说,接头处不再是整根钢筋上最细的地方,接头强度和母材强度可以匹配。
这也是"等强连接"这个说法的由来。
二、主要用冷镦,不用热镦
镦粗分冷镦粗和热镦粗两种,国内工程实际采用的主要是冷镦粗。
热镦粗的优点是可以消除镦粗过程产生的内应力,缺点是设备投入高、能耗大,而且加热会影响镦粗段钢筋的力学性能,因此一般不被采用。
冷镦粗的设备相对简单,镦粗机可以在现场加工。但它对钢筋的延性有要求:延性较低的钢筋,镦粗质量不容易控制,可能出现镦偏或者脆断。这一点在选择工艺前要结合钢筋的实际材质判断。
三、标注代号怎么看
按 JGJ 107-2016 的标记规则,套筒标记由名称代号、型式代号、主参数代号等部分组成。
名称代号里,镦粗直螺纹是 D。其余常见代号是:剥肋滚轧 B,直接滚轧 G,锥螺纹 Z,挤压 J。
型式代号里,标准型是 B,异径型是 Y,正反丝型是 F,扩口型是 K。
主参数代号部分,钢筋屈服强度标准值小于等于 400 的记 4,500 的记 5;后面接钢筋公称直径。
举例:一个镦粗直螺纹、扩口型、适配 400 级直径 40 毫米钢筋的套筒,标记形式为 DK4 40,后面再接厂家代号和生产批号。
现场拿到套筒,先看标记,能直接确认工艺类型、型式和规格,比凭外观判断可靠得多。
四、和剥肋滚轧直螺纹的区别
两者的差别集中在"先削还是先增"这一步。
剥肋滚轧是先剥后轧,钢筋端部截面被削弱。有技术资料提到,某些规格的钢筋在剥肋滚轧后,螺纹齿槽小径会明显小于母材直径,截面削弱幅度可观。这也是镦粗工艺被推广的原因之一。
镦粗直螺纹是先镦后车,端部截面被加强,螺纹处净截面不小于母材。
从施工角度看,剥肋滚轧工序少、设备轻便,现场应用广泛;镦粗直螺纹多了镦粗一道工序,需要专门的镦粗设备,但接头性能更有保障。
选择哪一种,要看设计文件对钢筋连接性能的要求,以及钢筋的材质和直径。不能只按价格或设备方便程度决定。
五、施工中最容易出问题的地方
镦粗环节的质量控制,比螺纹加工更关键。
,镦粗头不能有横向裂缝。检查时发现与钢筋轴线垂直的横向裂缝,必须割除后重新镦粗。
第二,不允许二次镦粗。已经镦过一次的钢筋端头,如果尺寸不合格,只能切掉重新下料,不能直接再镦一次。二次镦粗会改变钢筋的力学性能。
第三,镦粗头与钢筋轴线的夹角不得大于 4 度。夹角超标说明镦粗偏心,加工出来的螺纹是偏的,拧进套筒后受力偏心。
第四,下料端面要垂直。钢筋端部须调直后切割,切口断面与轴线垂直,不能有马蹄形或弯曲。端面不垂直会造成丝头长度不够,形成虚假丝扣。
六、验收要求
接头性能按 JGJ 107-2016 分Ⅰ、Ⅱ、Ⅲ级。Ⅰ级接头的抗拉强度要求达到被连接钢筋抗拉强度标准值的 1.10 倍以上,并具有高延性和反复拉压性能。
现场检验按批进行。同一施工条件、同批材料、同等级同规格的接头,以 500 个为一个验收批,每批随机抽取 3 个做单向拉伸试验。
正式施工前要做工艺检验,每种规格的接头试件不少于 3 个,做单向拉伸试验。工艺检验的作用是验证"镦粗设备 + 套丝设备 + 钢筋"这套组合能不能达到性能要求,三者中任何一个变化,都要重新检。
常见问答
问:镦粗钢筋套筒和普通直螺纹套筒是同一种东西吗?
套筒本身的结构一样,都是带内螺纹的圆柱形钢套筒,区别在配套的钢筋端头加工方式。镦粗套筒配的是先镦粗后车螺纹的钢筋端头,在 JGJ 107-2016 的标记规则里,这类套筒的名称代号是 D。买的时候不能只看外观,要看标记。
问:镦粗就是把钢筋砸粗吗?
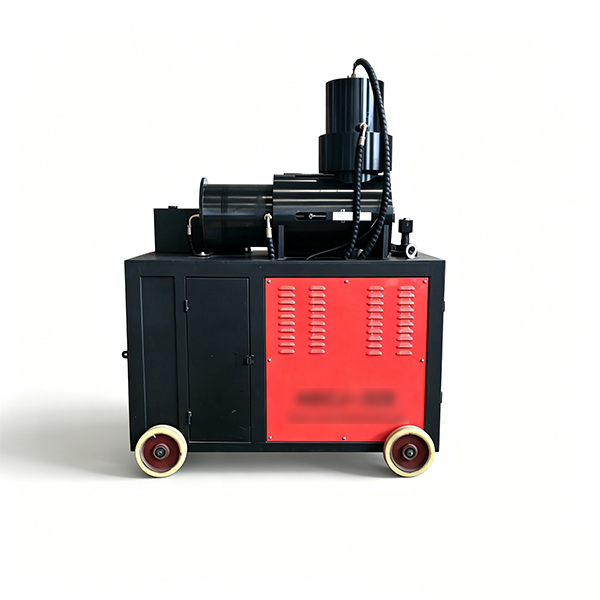
不是靠冲击,靠挤压。用专用镦粗机对钢筋端头施加液压压力,使其产生塑性变形而变粗,直径一般增大 4 到 6 毫米。整个过程钢筋没有被加热。
问:冷镦粗对所有钢筋都适用吗?
不是。冷镦对钢筋的延性有要求。延性较低的钢筋,镦粗质量不容易控制,可能出现镦偏或脆断。选择工艺前要结合钢筋的实际材质判断。
问:镦粗直螺纹的接头能达到什么等级?
可以达到 JGJ 107-2016 规定的Ⅰ级接头要求,即抗拉强度不小于被连接钢筋抗拉强度标准值的 1.10 倍,并具备高延性和反复拉压性能。具体达到哪一级,以实际检验结果为准。
关键词:镦粗钢筋套筒、镦粗直螺纹套筒、镦粗直螺纹、直螺纹套筒、钢筋镦粗套筒、钢筋套筒等强连接、钢筋套筒接头等级、钢筋镦粗机
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
相关产品
相关文章
订购热线