全国订购电话:18632802355
 全国订购电话:18632802355
— 产品列表 —
PRODUCT CENTER电话:0318-6662348
传真:0318-6662348
手机:18632802355
地址:河北省衡水市工业园区
来源:卡普乐机械 发布时间:2026-10-09 11:09:38 人气:13
关于镦粗茂名钢筋套筒的五个常见误区,现场流传最广的那种说法可能不对
镦粗茂名直螺纹套筒在工地用得多,关于它的说法也多。有些说法是经验总结,有些传着传着就走了样。
下面这五条,是现场听到频率比较高的。逐条捋一遍,能省不少返工。
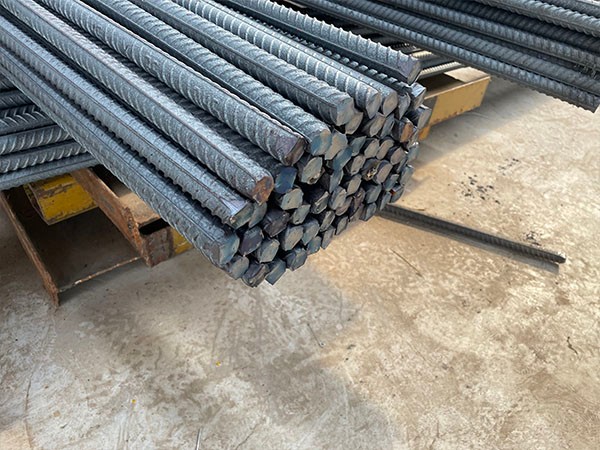
误区一:镦粗就是把钢筋端头砸粗
不是砸,是挤。
镦粗用的是液压设备,对钢筋端头施加压力,让金属产生塑性变形而变粗。整个过程是匀速受压,不是冲击。设备自动完成对中、夹紧、镦粗三个动作。
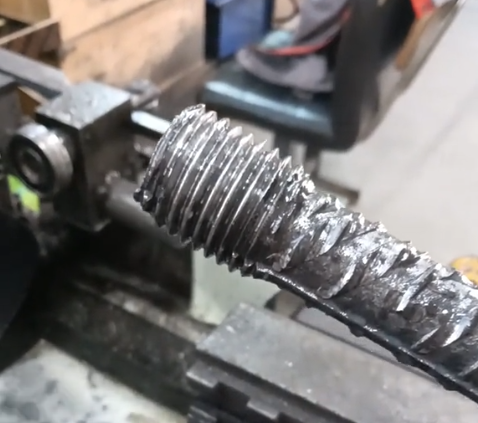
这件事听起来只是说法差别,实际影响很大。如果按"砸"的思路理解,就容易觉得随便弄粗就行,忽略了压力参数须按钢筋直径标定这一环。压力不对,镦粗量就不对,后面的螺纹加工全部受影响。
正确做法是:正式加工前先用试验钢筋试镦,根据镦粗后的外形效果标定压力值,再做镦头试验。参数不标定直接批量加工,是镦粗环节最常见的问题。
误区二:镦粗头有裂缝可以补
不能补。
检查时发现与钢筋轴线垂直的横向裂缝,须割除这段,重新下料镦粗。也不允许在已经镦过的端头上再镦一次,二次镦粗会改变钢筋的力学性能。
这条是硬性要求,没有商量空间。原因是镦粗是塑性变形工序,出现裂缝说明材料在该处已经达到变形极限,再加工只会让问题更严重。
从成本角度看,一根钢筋被切掉一段重新下料,损失不小。但相比于裂缝留在结构里,这点损失可以忽略。
误区三:镦粗和剥肋只是工序顺序不同
表面看像,实际上差别在截面上。
剥肋是先削细再加工螺纹,接头位置的截面积小于母材。镦粗是先加粗再加工螺纹,接头位置的截面积不小于母材。
前者的后果是接头可能成为整根钢筋上最细的地方,成为承载瓶颈;后者不会有这个问题。这就是"等强连接"的由来。
两种工艺的套筒还不能混用。按 JGJ 107-2016 的标记规则,镦粗直螺纹的名称代号是 D,剥肋滚轧是 B,套筒要和钢筋端头的加工工艺配套。
误区四:用普通扳手拧紧就行,反正拧不动就是紧了
不行。
螺纹接头要用专用扭力扳手,按钢筋直径设定扭矩值。JGJ 107-2016 给出的最小拧紧力矩参考值:直径 16 毫米钢筋是 100 N·m,直径 28 到 32 毫米钢筋是 320 N·m。
凭手感拧紧的问题在于,不同的人手感差异很大。有人觉得紧得不能再紧了,实际扭矩可能不到要求值的一半。而扭矩不足的接头,外观上看不出来,拉伸试验时才会暴露。
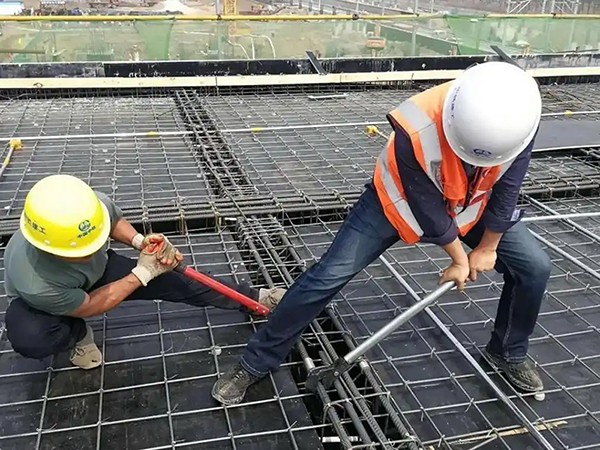
拧紧后还要检查外露螺纹长度,规范对外露丝扣有明确限值,用钢尺配合目视就能查。
误区五:加工完的丝头不用保护,反正马上要装
必须保护。
检验合格的丝头要戴上塑料保护帽或用套筒保护。加工棚到安装点有一段距离,钢筋要吊装、要堆放,螺纹在这个过程中很容易磕碰。
更常见的问题是污染。钢筋露天堆放,螺纹沾上砂浆、泥土、油污,或者时间长了生锈,拧进去的时候卡顿甚至拧不到位。这类问题在现场返工原因里占比不低。
保护套是成本很低的辅材,但省下这一分钱,往往要付出重新加工丝头的代价。
这五条误区为什么容易流传
它们的共同点是:听起来有道理,验证起来要花成本。
比如"拧不动就是紧了",在没有扭力扳手的时候,这是能用的判断方法,所以被当成经验传下来。"镦粗头裂缝可以补",则是出于省材料的本能。
但钢筋连接这件事的特点是:外观正常的接头不等于合格的钢筋接头。真正能说明问题的,是单向拉伸试验数据。所以现场的经验判断只能作为初筛,最终还是要落到检测上。
把检测这一环守住,很多误区自然会消失——因为不按标准做的做法,通不过检验。
本文由专业的钢筋套筒厂家"卡普乐机械"发布,如若转载请注明出处
上一篇:没有了
相关产品
相关文章
订购热线